


מָבוֹא
צינורות פלדה מרותכים תופסים עמדת ליבה באנרגיה מודרנית, שימור מים, מינהל עירוני והנדסת מבנים. בין קטגוריות מרובות של צינורות מרותכים-בקשת, SSAW (Spiral Submerged-Arc Welded פלדה) ו-LSAW (צינור פלדה שקוע אורכי-Arc Welded) הם שני פתרונות דומיננטיים לצינורות בקוטר גדול- שהאומצו באופן נרחב בפרויקטים גלובליים.
שניהם מיישמים טכנולוגיית ריתוך קשת שקוע-, תוך שימוש בשטף גרגירי כדי להגן על קשתות ריתוך ומתכת מותכת, ומשיגים חיבורים מרותכים אמינים עם יעילות השקיעה גבוהה. עם זאת, קיימים פערים בסיסיים בבחירת חומרי גלם, מנגנון היווצרות, גיאומטריית ריתוך, חלוקת מתח שיורית, סובלנות ממדים, ביצועים מכניים, דרישות בדיקה, מבנה עלויות ותרחישים הנדסיים ישימים. בחירה לא נכונה בין SSAW ל-LSAW תביא סיכונים נסתרים של כשל בצנרת או בזבוז הון מיותר. מאמר זה מרחיב את ההבדלים העיקריים ביניהם מזרימת עבודה בייצור, ביצועים טכניים, תקני יישום, עלות-יעילות ויישום מעשי, ומספק התייחסות למעצבי צינורות, מהנדסי רכש וקבלני פרויקטים.
1. הגדרה בסיסית ותהליך ייצור הבדלים
1.1 צינור פלדה SSAW (צינור מרותך ספירלה-ספירלה)
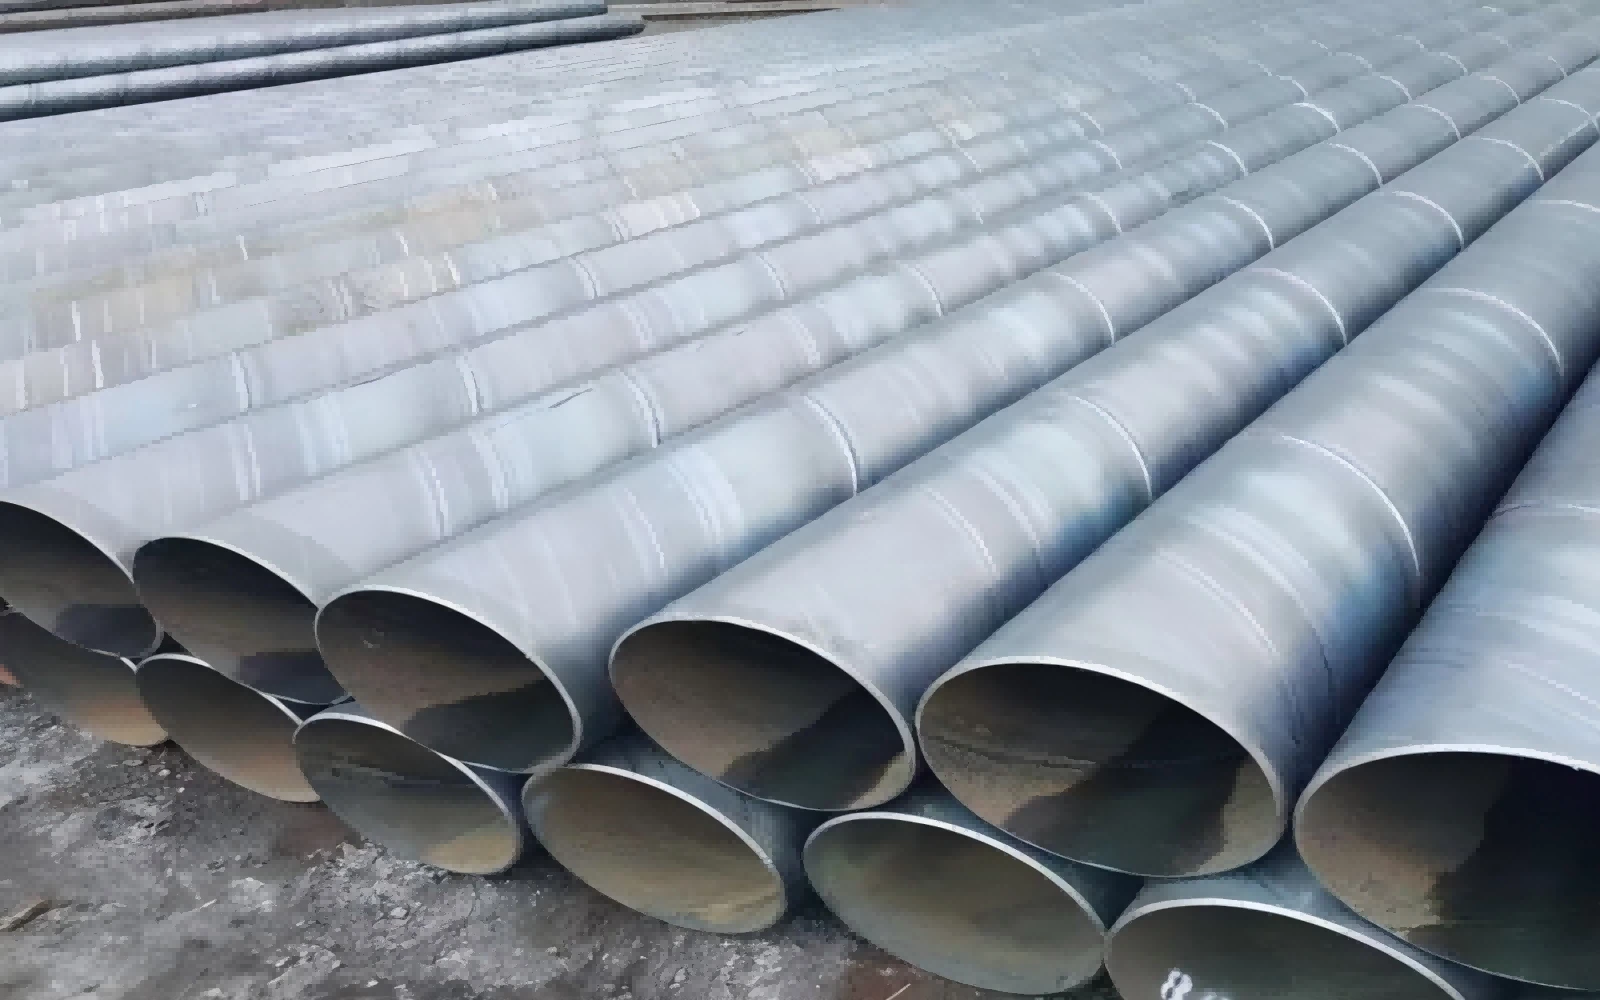
צינור SSAW נקרא גם HSAW (Helical Submerged-Arc Welded pipe). חומר הגלם שלו הוא סליל פלדה מתגלגל חם- רציף במקום לוח פלדה נפרד. כל קו הייצור פועל במצב הזנה רציף. סליל פלדה עובר שחרור, שיטוח, חיתוך קצוות וכרסום. לאחר מכן, פלדת רצועה מוזנת ליחידה היוצרות בזווית סליל מוגדרת מראש ביחס לקו מרכז הצינור. על ידי התאמת זווית הסליל הזו, רצועות פלדה ברוחב קבוע יכולות לייצר צינורות פלדה בקטרים חיצוניים שונים בצורה גמישה, מה שמהווה את יתרון העיבוד הבולט ביותר של ייצור SSAW.
במהלך יצירת ספירלה מתמשכת, ריתוך קשת שקוע- פנימי וריתוך קשת שקוע- חיצוני מושלמים באופן סינכרוני. תפר ריתוך סליל מתמשך מתגלגל סביב כל גוף הצינור. לאחר הריתוך, צינורות נחתכים לאורך קבוע בהתאם לדרישות הפרויקט. ההליכים הבאים כוללים בדיקה הידרוסטטית, בדיקה ויזואלית ובדיקות לא-הרסניות (NDT) עבור תפרי ריתוך.
מכיוון ש-SSAW מאמצת ייצור רציף-מבוסס סליל, קצב הייצור יציב. עם זאת, הליך יצירת הספירלה יציג מתח שיורי מורכב בתוך קירות הצינור. חוץ מזה, תפר הריתוך הסליל ארוך בהרבה מהריתוך האורך עבור צינורות עם מימד זהה. עבור גוף צינור של -מטר אחד, אורך הריתוך האמיתי של SSAW יכול להגיע לפי 1.5-3 מאורך ריתוך LSAW, מה שמעלה באופן תיאורטי את ההסתברות לפגמי ריתוך כגון הכללת סיגים, נקבוביות ואיחוי לא שלם לאורך קווי ריתוך.
1.2 צינור פלדה LSAW (צינור מרותך אורכי-אורכי)
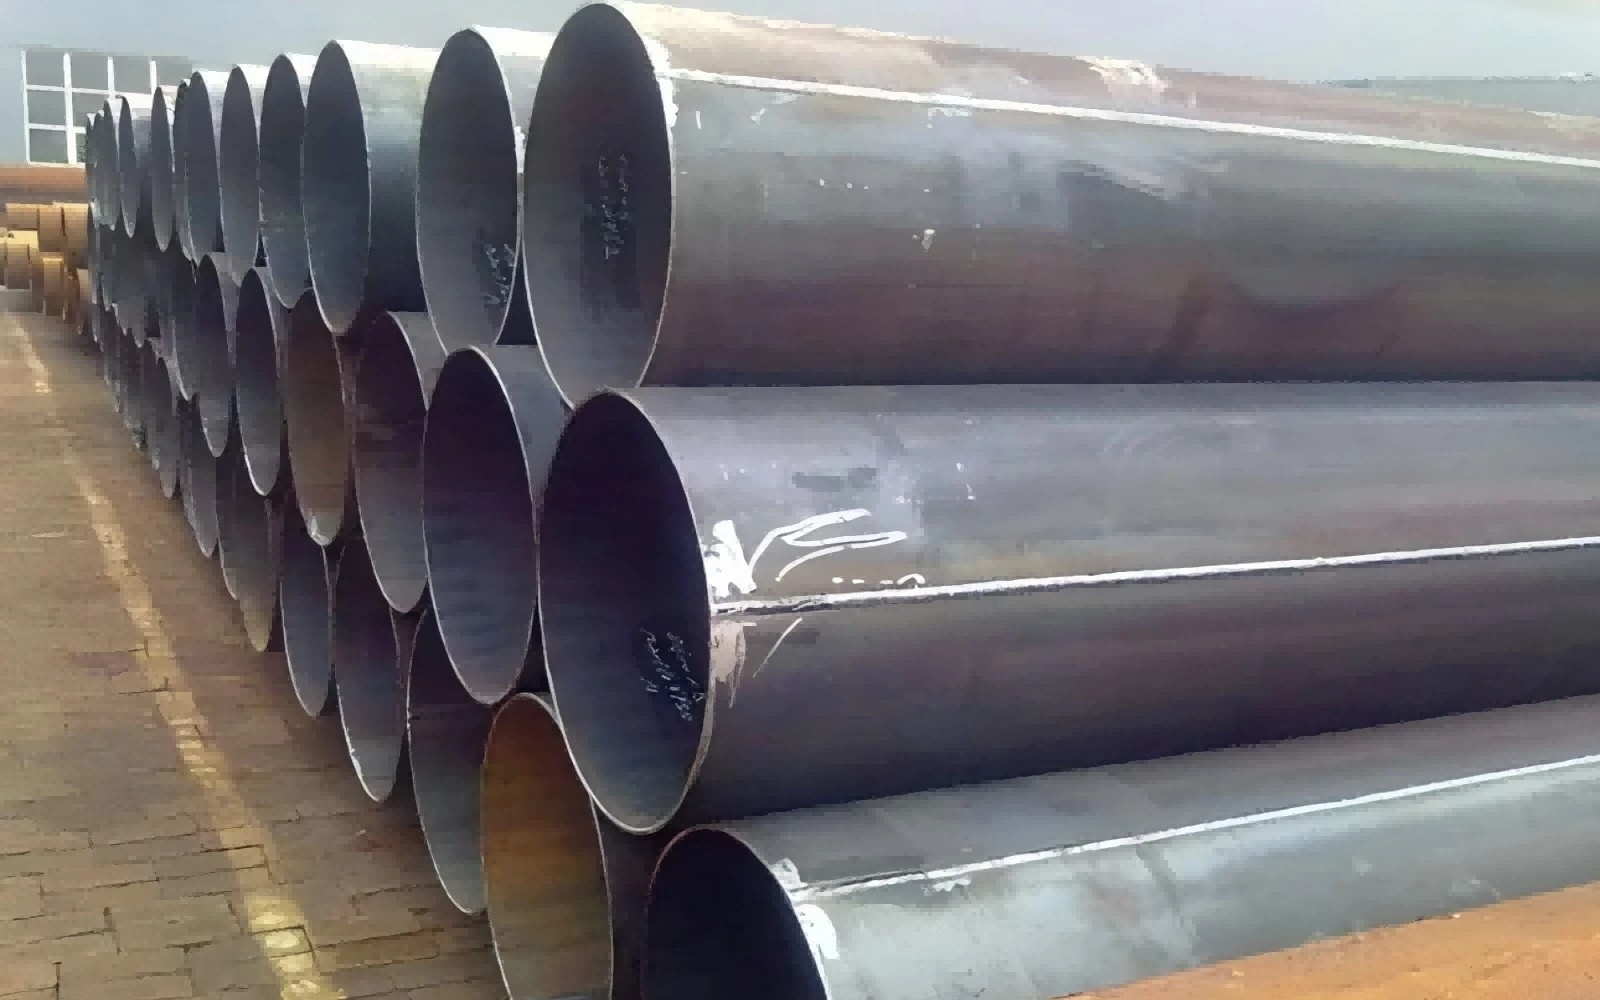
צינור LSAW לוקח לוח פלדה יחיד-כבד כחומר גלם במקום סליל פלדה. שתי טכנולוגיות יצירת זרמים מיינסטרים הן UOE ו-JCOE בתעשייה העולמית. תהליך JCOE פופולרי יותר עבור נפח ייצור מתון. ראשית, שני הקצוות של לוח הפלדה כרסמים ומכופפים מראש כדי להבטיח גיאומטריה טובה של חריצים. ברצף, הלוחות עוברים שלבי כיפוף J-, כיפוף C- וכיפוף O-, תוך כיפוף הדרגתי של לוחות פלדה שטוחים לקונכיות צינור עגולות. לאחר ריתוך הדבקה, ריתוך-תיל שקוע-פנימי וריתוך רב-רב{12}}חוטי שקוע-מבוצעים כדי ליצור תפר ריתוך אחד ישר אורכי הפועל במקביל לציר הצינור.
הליך קריטי לייצור LSAW הוא התפשטות קרה מכנית. הצינור כולו מורחב באופן מכאני בהיקפי, מה שמכייל את הקוטר החיצוני, העגלגלות והישר, ובמידה רבה משחרר יצירת מתח שיורי בתוך דופן הצינור. לאחר ההרחבה, בדיקות הידרו-, בדיקה אולטרסאונדית, בדיקה רדיוגרפית ובדיקות אחרות שאינן- הרסניות מיושמות בקפדנות.
להבדיל מייצור SSAW מתמשך, LSAW שייך לייצור אצווה-לפי-אצווה. כל צינור מעובד מלוח פלדה עצמאי. תפר הריתוך הוא תפר אחד ישר קצר. קל יותר לבצע ניטור איכות ריתוך ובדיקה לא- הרסנית. עם זאת, הקוטר החיצוני המרבי של צינורות LSAW מוגבל על ידי הרוחב האפקטיבי של לוחות פלדה שנרכשו, מה שהופך למגבלה אחת גדולה בייצור של מוצרי LSAW.
2. השוואת טווחי חומרי גלם ומפרטים
2.1 חומר גלם
SSAW: חומר הקלט הוא סליל פלדה מגולגל חם-. ייצור סליל מגביל את עובי הדופן המרבי שניתן להשיג. אספקת הסליל היא במחיר-תחרותי עבור מפרטי עובי- בינוניים. משאבי סליל-בחוזק כבד-גבוהים בשוק הפלדה העולמי.
LSAW: חומר הקלט הוא צלחת פלדה כבדה חתוכה. אספקת לוחות תומכת בקירות עבים במיוחד ובדרגות פלדה של צינורות-חוזקות גבוהות כגון X70, X80. היצרנים יכולים לבחור עובי צלחת התואם במדויק לדרישות עיצוב הפרויקט, ללא מגבלות עובי מקיבולת טחנת סליל גלגול חם.
2.2 טווח קוטר חיצוני
SSAW: טווח OD טיפוסי 219 מ"מ-3000 מ"מ (8-120 אינץ'). זה יכול לממש ייצור בקוטר גדול במיוחד- באופן חסכוני, וזה החוזק הבולט של SSAW. סליל פלדה אחד ברוחב קבוע יכול לייצר קוטרי צינור מרובים על ידי התאמת זווית הסליל, מה שמביא גמישות ייצור גבוהה לפרויקטים בעלי קוטר גדול.
LSAW: טווח OD טיפוסי 406 מ"מ-1626 מ"מ (16-64 אינץ'). הקוטר המרבי מוגבל על ידי רוחב צלחת הפלדה. כדי להשיג צינורות LSAW בקוטר- גדולים יותר, יש להזמין לוחות פלדה רחבים במיוחד, מה שמעלה בצורה חדה את עלות החומר ואת לחץ זמן ההובלה.
2.3 קיבולת עובי דופן
SSAW: עובי דופן רגיל קטן או שווה ל-20-25 מ"מ. כאשר עובי הדופן חורג מהסף הזה, משאבי סליל מגולגל חם נעשים נדירים, קשיי הייצור עולה בצורה יוצאת דופן, ויתרון עלות מקיף מתפוגג.
LSAW: עובי הדופן יכול להגיע ל-50 מ"מ ואף יותר. LSAW הוא פתרון הצינור המרותך המועדף עבור תרחישי עבודה בלחץ עבה-בקירות-גבוהים. לוחות פלדה עבים-כבדים-זמינים בקלות ממפעלי פלדה גדולים ברחבי העולם.
2.4 אורך צינור בודד
SSAW: ייצור רציף תומך באורך צינור בודד ארוך עד 30 מטר. פחות חיבורי ריתוך היקפיים בשדה ייווצרו במהלך בניית צינור.
LSAW: מוגבל על ידי אורך לוח פלדה, אורך צינור בודד נפוץ הוא 12-18 מטרים. יש צורך בחיבורי ריתוך נוספים בשטח עבור פרויקטים של הנחת מרחקים ארוכים.
3. ביצועים מכניים, מתח שיורי ודיוק מימדי
3.1 מתח שיורי
מתח שיורי משפיע באופן משמעותי על חיי השירות של הצינור, נגד-מתח-קורוזיה-ביצועי סדקים ועמידות בפני עייפות.
SSAW: מתח שיורי מתיחה מורכב נשאר לאחר יצירת ספירלה. גם לאחר בדיקה הידרוסטטית, לא ניתן לבטל את הלחץ היצירתי החלקי במלואו. מתח מתיחה שיורי מעלה סיכונים של פיצוח קורוזיה במתח כאשר צינורות קבורים בסביבת אדמה קורוזיבית עם מים תת קרקעיים.
LSAW: תהליך התפשטות- קרה מכנית משחרר ביעילות מתח שיורי. רמת המתח נשארת נמוכה ומפוזרת באופן שווה על פני גוף הצינור, מה שמשפר מאוד את ביצועי הבטיחות עבור שירות תת-קרקעי-לטווח ארוך.
3.2 דיוק מידות
עגול, ישרות ואחידות-עובי הדופן משפיעים ישירות על איכות התאמת השדה- ואיכות הריתוך במהלך התקנת צינור.
SSAW: אליפסות וסטיית ישרות ברורות יחסית. סבילות סגלגלות טיפוסית יכולה להגיע עד ל-1.0% מהקוטר החיצוני הנומינלי, המושפעת מאפקט קפיץ-ספירלי לאחר היווצרות.
LSAW: הרחבה מכנית מספקת ביצועים מימדיים מעולים. ניתן לשלוט בסגלגלות בתוך 0.5% מה-OD הנומינלי. עובי דופן וממד היקף שומרים על עקביות גבוהה, מפשטים את בניית הריתוך- בשדה ומפחיתים את קצב העבודה מחדש- באתר.
3.3 תכונת תפר ריתוך וסיכון לפגם
SSAW כולל ריתוך ספירלי ארוך. אורך הריתוך הכולל גדול. אף על פי שמיושם ציוד NDT אוטומטי מודרני, מסלול מעוקל ספירלי מביא למורכבות בדיקה גבוהה יותר. פגמי ריתוך פוטנציאליים מתפזרים לאורך נתיב סליל ארוך. כאשר מופעלים עומסי לחץ פנימיים, ריתוך ספירלי מפרק את מתח החישוק בזווית הסליל. תחת ייצור מוסמך, SSAW עומד בקריטריונים של עיצוב לחץ בינוני-, אך אינו הבחירה האופטימלית עבור קווי מטען קריטיים במיוחד-גבוהים-.
ל-LSAW יש תפר ריתוך ישר קצר אחד במקביל לציר הצינור. מתח חישוק מלחץ פנימי פועל בניצב לתפר הריתוך. בדיקת ריתוך היא פשוטה. קושי השליטה בפגם- נמוך בהרבה. LSAW מפגין קשיחות-בטמפרטורה נמוכה וביצועי עייפות מחזורית, מתאים לסביבות עבודה קשות כולל אזורים קרים, אזורים סייסמיים ופרויקטים ימיים.
4. תקני תעשייה רלוונטיים
הן SSAW והן LSAW יכולות לעמוד ב-API 5L (תעשיות נפט וגז טבעי-צינור פלדה למערכות תחבורה בצנרת), שהוא תקן הצינורות העולמי המוכר ביותר.- עם זאת, קודי עיצוב מטילים הגבלות שונות עבור אזורי סיכון-מסווגים.
עבור צינורות LSAW: מקובל באופן נרחב על ידי API 5L, DNV-OS-F101 עבור צינורות ימיים, CSA Z245, EN 10217 ומפרטים קפדניים אחרים. קודי עיצוב מציינים בדרך כלל LSAW עבור אזורי סיכון-מחלקה 1 ו-Class 2 גבוהים: אזורים-מיושבים בצפיפות, אזורים קרים אלפיניים, צינורות תת-ימיים-מימיים, קווי גזע ראשיים-בלחץ גבוה להעברת גז נפט{{13}.
עבור צינורות SSAW: מיושם תחת API 5L, ASTM A252 (צינור ערימה), תקן מבני EN 10219, GB/T 5037 להובלת נוזלים בלחץ נמוך-. SSAW מותר בעיקר לאזורי סיכון-נמוכים מסוג Class 3 ו- Class 4: מחוזות דלילים-מיושבים, הובלת מים, ביוב, כלונסאות ויישומים מבניים. מפרטים הנדסיים רבים אוסרים על אימוץ של SSAW עבור קווי תא מטען בלחץ גבוה- העוברים באזורי מגורים צפופים.
5. ניתוח-עלויות
תחת אותו מפרט קוטר- חיצוני נומינלי: SSAW מציג יתרון בולט בעלויות עבור תרחישי-קוטר-דופן- גדולות ובינוניות. ייצור הזנה מתמשך של סליל- משפר את קצב ניצול החומרים, מוריד את הוצאות ייצור יחידות. עבור פרויקטים הדורשים צינורות-בקוטר גדול ללא דרישה ללחץ-גבוה במיוחד, SSAW יכולה לקצץ משמעותית בהשקעה הכוללת ברכש.
עלות LSAW גבוהה בדרך כלל ב-30-50% מצינור SSAW שווה ערך-. עלות גבוהה יותר נובעת מלוחות פלדה כבדים יקרים, השקעה בציוד ליצירת JCOE/UOE דיסקרטי, תהליך-התרחבות קרה והליכי בדיקה מחמירים יותר-במגוון. עם זאת, בפרויקטים של תשתית אנרגיה קריטית, סיכון תקלות מופחת ומחזור שירות מורחב קיזזו את מחיר הרכישה הפרימיום, והביאו לתשואות כלכליות טובות יותר של מערכות צינור בסיכון גבוה.
כאשר עובי הקירות- עולה לטווח קירות-כבדים, יתרון העלות של SSAW נעלם, ו-LSAW הופך תחרותי יותר.
6. תרחישי יישום טיפוסיים
6.1 יישומים אופייניים לצינור פלדה SSAW
אספקת מים עירונית בקוטר- גדול, הסחת מים גולמיים-, הזרמת שפכים וצינורות השקיה עם לחץ עבודה בינוני- נמוך.
כלונסאות צינור פלדה לרציפים, גשרים, הנדסת יסודות, צינורות מעטפת תת קרקעיים.
עמודים מבניים למבני פלדה-בקנה מידה גדול-.
צינורות איסוף גז בלחץ בינוני-נמוך-נפט- באזורים מרוחקים, בדלילות-לא- קריטיים.
צנרת מים מחזורית לתחנות כוח, אוורור מוקשים וצינורות להובלה-לשינוע תפוחים עם טיפול נגד-קורוזיה.
6.2 יישומים אופייניים לצינור פלדה LSAW
צינורות נפט וגז ראשיים בלחץ-למרחקים גבוהים-, במיוחד קטעים החוצים אזורים עירוניים-צפופים, חגורות סיסמיות ואזורים קפואים.
צנרת פלטפורמה-מחוץ לחוף, מקטעי צינור תת-מימיים, מבני עזר עולים תחת מפרט DNV.
רשת הולכת גז בעיר-בלחץ גבוה וצנרת תהליכים פטרוכימיים.
רכיבים מבניים קריטיים הנושאים עומסים מחזוריים כבדים, הדורשים קשיחות יוצאת מן הכלל-בטמפרטורה נמוכה.
פרויקטים עם דרישות מחמירות לדיוק ממדי וביצועי ריתוך- בשדה.
7. הדרכה לבחירה הנדסית
מהנדסי הפרויקט יאזנו את לחץ העבודה, סיווג הסיכון של אזור המסלול, טמפרטורת ההפעלה, קורוזיביות בינונית, פרמטרי-קוטר וקירות- חיצוניים, תנאי בנייה ומגבלות תקציב כולל- כדי לבחור סוג צינור בצורה סבירה.
בחר SSAW כאשר: הפרויקט דורש צינור-גדול-בקוטר נוסף, לחץ העבודה שייך לדרגה בינונית-נמוכה, נתיב מאתר באזור-סיכון נמוך ושליטה-עלויות היא בראש סדר העדיפויות. בינתיים, בדיקות הידרוסטטיות מלאות ו-NDT בטווח-מלא ייושמו, מערכות הגנה נגד-קורוזיה ו-קתודיות צריכות להיות מתוכננות היטב-כדי להפחית סיכון קורוזיה שיורי-למתח{11}}.
בחר ב-LSAW כאשר: צינור מבצע הובלת נוזלים ב-לחץ גבוה, המסלול עובר באזורים מרוכזים-בסיכון- גבוה, סביבת השירות כוללת טמפרטורה נמוכה, עומס מחזורי או בינוני קורוזיבי, עובי הדופן-עבה ונדרשת יתירות בטיחות- גבוהה. למרות שעלות הרכש הראשונית עולה, LSAW מפחיתה-סיכון תפעולי ארוך טווח והפסדים אפשריים בתאונות.
זה לא נכון פשוט לשפוט סוג צינור אחד כעולה לחלוטין על אחר. הן SSAW והן LSAW הן מוצרי צינור מרותכים-שקועות בוגרות-. האיכות תלויה לא רק בטכנולוגיית היווצרות, אלא גם באיכות-חומרי הגלם, ברמת ניהול הייצור, בהסמכת הליך הריתוך וביצוע בדיקות קפדניות ללא-הרס. ייצור לא מוסמך ייצור סכנות נסתרות ללא קשר לסוג SSAW או LSAW.
SSAW ו-LSAW הם שני פתרונות חשובים לצינור מרותך-בקוטר גדול-. הבדלי הליבה שלהם נובעים במנגנון הריתוך-של חומר הגלם ובמנגנון הריתוך-, המשתקפים עוד בפיזור-המתח שיורי, סובלנות ממדית, מאפייני תפר-ריתוך, קיבולת-עובי הדופן, מבנה העלויות וגבולות הנדסה ישימים.
SSAW זורח בפרויקטים חסכוניים במיוחד בלחץ-גדול-בקוטר בינוני-.
LSAW מספק מרווח בטיחות גבוה יותר עבור תשתית קריטית-בלחץ גבוה-בסיכון גבוה.
הבנה מלאה של ההבחנות הללו עוזרת לצוותים הטכניים לקבל החלטות רציונליות של-מפרט צינורות, תוך הבטחת בטיחות צנרת ובקרת עלויות-הגיונית של הפרויקט.


